


Lühitutvustus kanalitorustike kohta
Keevitatud terastoru katab ERW, EFW, LSAW ja SSAW tootmisprotsesse, kasutades süsinik-, legeeritud ja roostevaba terast ning standardid on vastavuses API 5L, ASTM ja ASME.
API 5L Gr B, X42, X46, X52, X56, X60, X65, X70, X80 PSL1, PSL2 ja happeteeninduse jaoks. ASTM A53B. ASTM A252 3. klass toruvaiade jaoks. ASTM A672 B60, C65 kõrgsurveteenuste jaoks.
Lühitutvustus kanalitorustike kohta
API 5L terastoru toru on mõeldud nafta- ja gaasitööstuse nafta- ja gaasitorustike jaoks, välja töötatud erinevate töökeskkondade jaoks. Kanalitoru materjal on üldiselt süsinikterasest ja vastab API SPEC 5L spetsifikatsioonidele. Seda kasutatakse nafta- ja maagaasitööstuses, see vastab naftatööstuse transpordinõuetele ja eeldatavasti töötab äärmuslikes olukordades: madalad ja kõrged temperatuurid, korrosioonikindlus söövitavas keskkonnas ja happeline teenindus H2S tingimustes.
Vaadake kõiki API 5L torude spetsifikatsioone.
Torujuhtmete keevitatud torude (ERW, LSAW, SSAW) omadused
Ühine klass: API 5L Gr.B PSL1, PSL2, happetoru. Keskmine: X42, X46. Keskmine: X52. Keskmine ja kõrge: X56. Kõrge tase: API 5L X60 PSL1, PSL2 LSAW toru. Kõrge: API 5L X65 PSL1, PSL2 LSAW/SSAW toru. High Premium: API 5L X70. High Premium: API 5L X80.
PSL2 torule lisatakse täht N, Q või M, näiteks API 5L X52N, API 5L X60Q/M. Happeteeninduse torule on lisatud tähed NS, QS või MS, näiteks API 5L X65QS.
Sufiksi tähed N, Q, M, S
V: Kuumvaltsitud nagu on (nagu valtsitud). N: normaliseeritud valtsimisel, normaliseeritud vormimine, normaliseeritud. K: karastatud ja karastatud. M: lamineeritud või termomehaaniliselt vormitud. S: Kasuta happeteenistuses (hapu teenus).
Keemiline koostis ja mehaaniline vastupidavus
API 5L keevitatud toru keemilise koostise kontroll on rangem kui õmblusteta torudel. Lisateavet API 5L õmblusteta toru kohta leiate siit.
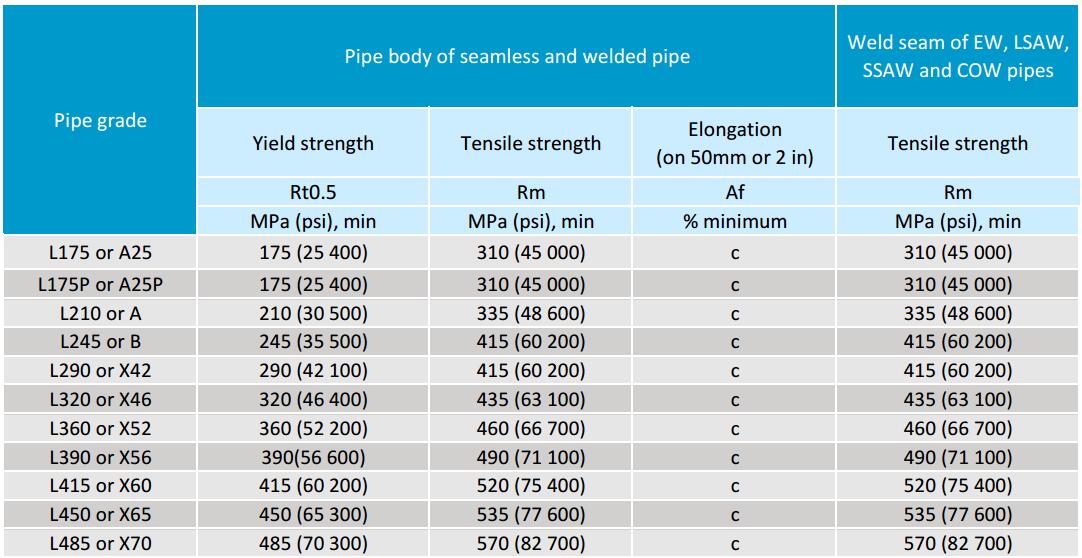
Tõmbetugevus ja voolavuspiir on samad, mis API 5L õmblusteta torudel.
Meie tarnevalik API 5L keevitatud torusid kanalite jaoks
Keevitatud terastoru (ERW, LSAW, SSAW) kanalitele: 1/2" kuni 60". Paksusvahemik: SCH 10 kuni SCH 160. Otste tüüp: faasitud otsad, lamedad otsad. Pikkusvahemik: 20FT, 40FT või kohandatud. Saadaval plastikust või rauast kaitsekatted. Pinnaviimistlus: naturaalne, lakitud, must värv, 3PE, FBE jne.
Keevitatud torude valmistamise tüübid
Seal on 3 tüüpi keevitust: ERW (elektritakistuskeevitus), LSAW (piki sukeldatud kaarkeevitus) ja SSAW (spiraalselt sukeldatud kaarkeevitus).
ERW toru on takistustoru tüüp, mida eristatakse keevitatud torudest ja alalisvoolu (DC) keevitatud torudest kahes erinevas aspektis järgmiselt. Sõltuvalt keevitussagedusest on madala sagedusega IF-keevitus ja kõrgsageduslikuks ultra-IF-keevitus. Õhukese seinaga torude puhul kasutatakse kõrgsageduskeevitust, tavaliselt kontaktkeevituse ja induktsioonkeevituse korral. Kui kasutatakse väikese läbimõõduga torusid, kasutatakse alalisvoolu keevitamist. Integreeritud ja ERW tüüpi torude valmistamiseks kasutatakse kõrgsageduslikku keevitusprotsessi. Nafta ja gaasi ladustamiseks on selle kvaliteedi, transpordilihtsuse ja maksumuse tõttu kõige soovitatavam tüüp pikisuunaline ERW.
Nii LSAW kui ka SSAW torud on SAW (submerged Arc Welding Steel Pipe), mille valmistamisel kasutatakse terase ettevalmistamiseks sukelkaarkeevitusprotsessi, mille tulemuseks on suure tihedusega toru. Räbustikihi tõttu puudub hetkeline soojuskadu ja see on koondunud jootekoha lähedusse. Tulemuseks on kvaliteetne, kõrge efektiivsusega, suitsuga kaar, mida kasutatakse intensiivselt surveanumates, torude, talade, vedelike, teraskonstruktsioonide jms valmistamisel. SAW-toru põhikasutusalaks on LSAW torud ehk pikisuunas sukeldatud kaarkeevitatud torud.
ERW keevitatud torude tootmisprotsess
ERW protsessi rakendatakse tavaliselt torudele, mille pikkus on alla 24 tolli, 609 mm.
Terastorude valmistamise skeem ERW/HFW (elektritakistuskeevitus) pikisuunalise keevitusega kanalite jaoks: lahtikerimine – lamendamine – lõikamine ja põkkkeevitus – silmushoidmine – lehtmetall UT – trimmimine – vormimine – kõrgsageduskeevitus – sise- ja välispurkide eemaldamine – vesijahutus – ultraheli sagedusega katsetamine – jahutamine. - Sirgus - Lõikamine - Esialgne mõõtmete ja pinna kontroll - Otsa faasimine - Hüdrostaatiline testimine - Kogu toru ultraheli testimine - Test off-line ultraheliga - Ultraheli otsa testimine - Lõplik mõõtmete ja pinna kontroll - Korrosioonivastane katmine - Märgistus - Otsakaitse - Kontrollimine ja ladustamine
LSAW torude tootmisprotsess (JCOE toru)
LSAW toru kehtib läbimõõtudele 20 tolli (508 mm) kuni 40 tolli (1016 mm). LSAW toru nimetatakse ka JCOE toruks selle tootmisprotseduuride tõttu, mis moodustavad J-kujulise - C-kujulise - O-kujulise ja E-külma paisumise.
LSAW keevitatud terastorude tootmise vooskeem kanalite jaoks: lehtmetall UT – vaakumtõstmine – ultrahelikontroll – servade freesimine – eelpainutamine – J-tüüpi vormimine – C-tüüpi vormimine – tüüpvormimine O-tüüpi – varjestatud kaar-punktkeevitus CO2-gaas- abiplaatide keevitamine - lisakeevitus - väliskeevitus plaadid - Puhastamine - Ümardamine - X-test - Ultraheli test - Pesemine enne paisutamist - Mehaaniline paisumine - Pesemine pärast paisutamist - Sirgestus - Hüdrostaatiline test - Ultraheli test - Otste keevislihvimine - Mehaaniline pinnakatse - Nii korpuse kui ka otste ultrakatse - Röntgeni test – Magnetosakeste kontroll mõlemas otsas – Kaalumine ja pikkuse mõõtmine – Toote kontroll – Väliskate – Sisemine kate – Märgistus – Pakendamine ja ladustamine


SSAW torude tootmisprotsess
SSAW toru kehtib läbimõõduga kuni 60 tolli (1524 mm).
SSAW terastorude valmistamise vooskeem: lahtikerimine – lamendamine – lõikamine ja põkkkeevitus – servade freesimine – eelvaltsimine – vormimine – seest ja väljast keevitamine – lõikamine – ultrahelitestimine – röntgenikiirguse testimine – otsakeevituse lihvimine – otsakute lihvimine – otsaku otsapaisutamise test faasimine – X test – Tootmise kontroll – Märgistus – Ladustamine

Peamised erinevused SAW-toru (LSAW, SSAW) ja ERW-toru vahel
Nagu ülaltoodud tootmisprotsessidest näha, erinevad SAW (LSAW, SSAW) ja ERW torud vormimisest, keevitamisest jne täielikult ning seetõttu erinevad mõlema toimivus järgmistes aspektides:
1. ERW torude pinnakvaliteet on parem võrreldes SAW torudega (LSAW, SSAW), kuna need on siledad ja parema viimistlusega. Enamikus SAW-torudes on erinevus peamiselt sisemise ja välise keevisarmatuuri keskmes.
2. ERW torude defekte on vähem kui SAW torudel. Kuna SAW-torudes esineb räbusti sadestumine, tekitab see lisaks mahuvigadele rohkem defekte. ERW torude defektid piirduvad ainult traatliini ja sirgete keevisõmblustega ning neid on lihtne kontrollida. Defektid on kergesti märgatavad ja ultraheli peegeldumine pinnal muudab nende tuvastamise lihtsamaks.
3. ERW torude jääkpinge suhe on madalam kui SAW torude puhul. Kuna ERW-toru deformatsioon toimub ERW-protsessis suuremal määral, millele järgneb lamestatud ovaalne kalibreerimine, tekivad elliptilised vertikaalsed nihked ja drossel, mis muudab pinge väiksemaks. ERW-torude nihe oli väiksem, kui võrrelda samast materjalist valmistatud SAW-torudega aksiaalsete ja põiklõigetega, ning seda oli ka lihtne tuvastada.
4. Kuigi ERW- ja SAW-torude üldine jõudlus on sama, saab ERW-s terasetüki eemaldada ja uuesti keevitada, kui torul tekib defekt, samas kui see ei kehti SAW-torude puhul, kus see võib põhjustada pragusid või korrosiooni, muutes ERW-d vastupidavamaks.
API 5L keevitatud torurakendused kanalite jaoks
Nafta- ja maagaasitööstusele terastoru torutranspordisüsteemide jaoks. GNEE tarnis toru vastavalt rahvusvahelisele standardile API 5L, mis määrab nafta- ja gaasitööstuse torutranspordisüsteemide keevitatud torujuhtmete kahe tootespetsifikatsiooni taseme (PSL1 ja PSL2) tootmise nõuded.
Küsi tasuta hinnapakkumist kohe!
Kuum tags: erw, lsaw ja ssaw keevitatud terastoru torustike jaoks, tarnija, kohandatud, hulgimüük, odav, allahindlus, hinnakiri, madal hind, laos, tasuta näidis


